
在磨削加工中,砂轮和工件接触区内,消耗大量的能,产生大量的磨削热,造成磨削区的局部瞬时高温。运用线状运动热源传热理论公式推导、计算或应用红外线法和热电偶法实测实验条件下的瞬时温度,可发现在0.1~0.001ms内磨削区的瞬时温度可高达1000~1500℃。这样的瞬时高温,足以使工作表面一定深度的表面层产生高温氧化,非晶态组织、高温回火、二次淬火,甚至烧伤开裂等多种变化。
(1)表面氧化层
瞬时高温作用下的钢表面与空气中的氧作用,升成极薄(20~30nm)的铁氧化物薄层。值得注意的是氧化层厚度与表面磨削变质层总厚度测试结果是呈对应关系的。这说明其氧化层厚度与磨削工艺直接相关,是磨削质量的重要标志。
(2)非晶态组织层
磨削区的瞬时高温使工件表面达到熔融状态时,熔融的金属分子流又被均匀地涂敷于工作表面,并被基体金属以极快的速度冷却,形成了极薄的一层非晶态组织层。它具有高的硬度和韧性,但它只有10nm左右,很容易在精密磨削加工中被去除。
(3)高温回火层
磨削区的瞬时高温可以使表面一定深度(10~100nm)内被加热到高于工件回火加热的温度。在没有达到奥氏体化温度的情况下,随着被加热温度的提高,其表面逐层将产生与加热温度相对应的再回火或高温回火的组织转变,硬度也随之下降。加热温度愈高,硬度下降也愈厉害。
nsk轴承发热的原因及其排除方法
(1)原因:轴承精度低
方法:选用规定精度等级的nsk轴承。(2)原因:主轴弯曲或箱体孔不同心
方法:修复主轴或箱体。(3)原因:皮带过紧
方法:调整皮带使松紧适当。
(4)原因:润滑不良
方法:选用规定牌号的润滑材料并适当清洁。
(5)原因:装配质量低
方法:提高装配质量。
(6)原因:轴承内外壳跑圈
方法:更换轴承及相关磨损部件。
(7)轴向力太大
方法:清洗、调正密封口环间隙要求0.2~0.3mm之间,更正叶轮平衡孔直径及校验静平衡值。
方法:更换nsk轴承。
(8)轴承损坏

带座外球面球轴承组件,是将轴承、轴承箱及密封装置等进行小型化组合、作为组成机械的主要部分的组件进行了标准化,提高了通用性,易于使用的产品。 使用带座外球面球轴承组件,简化了机械的外围结构,因此,在安装及维护方面更加合理化,而且,由于具有调心性,可防止安装误差引起的力矩载荷。另外,由于易于安装于机台及侧壁,所以可用在框架结构体等所有的地方。...
时间:2020-11-02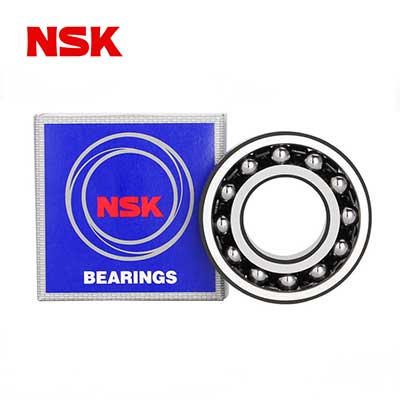
调心球轴承可承受较大的径向载荷,同时也能承受一定的轴向载荷。该类轴承外圈滚道是球面形,故具有调心性能,当轴受力弯曲或倾斜而使内圈中心线与外圈中心线相对倾斜不超过1°~2.5°时,轴承仍能工作。 调心球轴承内孔有圆柱形和圆锥形两种。圆锥形内孔的锥度为1:1 2或1:30。为了加强轴承的润滑性能,在轴承外圈上加工环形油槽和三个均布的油孔。...
时间:2020-11-02
这是采用机床旋转轴专用设计的角接触球轴承,是适用于多轴加工机高精度加工的系列产品。高精度窄幅角接触球轴承,实现了高刚性和低转矩。...
时间:2020-11-02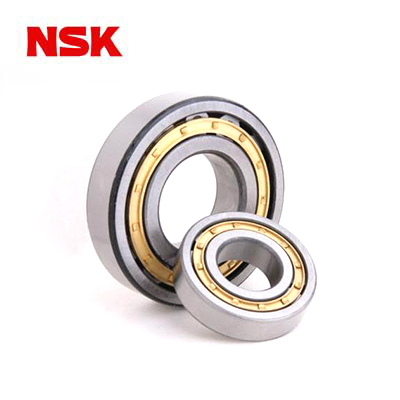
NSK精密圆柱滚子轴承,承受径向载荷的能力强,适用于振摆精度要求高以及转速快的领域。 特点 产品阵容包括从ISO规格的基本系列到以机床为对象的专用系列。 重视高刚性的双列圆柱滚子轴承及重视高速性的单列圆柱滚子轴承已形成系列化...
时间:2020-11-02